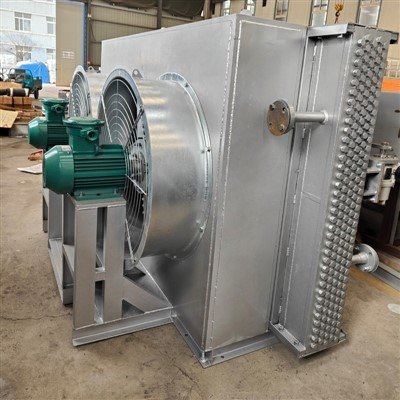
Täysin räätälöidyt lämmönvaihdon jäähdytyslaitteet vaativat standardoituja, monivaiheisia valmistustyönkulkuja mittatarkkuuden, paineenkestokyvyn ja korroosionestolaadun takaamiseksi. Muodollisesti sertifioidut kiinalaiset jäähdytyslaitteiden tehtaat toteuttavat kiinteän täydellisen tuotantoprosessin, joka kattaa teknisen suunnittelun, raaka-aineiden tarkastuksen, tarkkuuskäsittelyn, kokoonpanon, suorituskykytestauksen ja vientipakkauksen, ja jokaiseen linkkiin on asetettu tiukat laadunvalvontatarkastukset viallisten tuotteiden poistamiseksi ennen lähettämistä.
Ensimmäinen tuotantovaihe on parametrien lajittelu ja 3D-suunnittelupiirustus.Vahvistettuaan kaikki asiakkaan mukautetut vaatimukset, mukaan lukien työväliaine, lämpötila, paine, asennuskoko ja erityiset sertifiointistandardit, tehtaan lämpötutkimus- ja kehitystiimi suorittaa lämmönsiirtosimulaatiolaskelman ja laatii sitten 2D-tuotantopiirustukset ja 3D-kokoonpanomallit asiakkaan vahvistusta varten. Vasta saatuaan ostajilta kirjallisen piirustushyväksynnän tehdas voi ryhtyä raaka-ainehankintajärjestelyihin välttäen suunnitteluvirheiden aiheuttamat korjaushäviöt. Kaikki materiaalitiedot, putken seinämän paksuus ja pinnoitestandardit on merkitty selkeästi piirustuksiin ohjaamaan myöhempiä työpajoja.
Raaka-aineen saapumisen tarkastus on toinen kriittinen laaduntarkistuspiste.Kaikki ostetut ruostumattomat teräsputket, alumiinilamellit, hiiliteräsrunkolevyt ja maahantuodut tuuletinmoottorit lähetetään ensin fysikaaliseen ja kemialliseen testauslaboratorioon. Tarkastajat varmistavat materiaalin kemiallisen koostumuksen todistukset, paksuustoleranssin ja korroosionestopinnoitteen raaka-aineen laadun. kelpaamattomat raaka-aineet palautetaan suoraan toimittajille ilman tuotantolinjoja. ASME-sertifiointia vaativien räätälöityjen tilausten osalta kolmannen osapuolen materiaalitestausraportit varataan ja arkistoidaan myöhempää tulli- ja tarkastuskäyttöä varten.
Kolmas vaihe kattaa tarkkuusleikkauksen, hitsauksen ja pinnoituskäsittelyn.Putkiniput leikataan tarkkoihin pituuksiin numeerisella ohjauslaitteistolla, minkä jälkeen ne kootaan eväryhmiksi automaattisilla paisuntakoneilla varmistamaan putkien ja ripojen välinen tiivis kosketus vakaata lämmönsiirtoa varten. Ammattimaiset paineastioiden hitsaajat suorittavat putkilevyjen ja runkojen hitsauksen ja kaikki hitsaussaumat tallennetaan jäljitettävyyttä varten. Hitsausmuotoilun jälkeen koko laitteistolle suoritetaan suihkupuhalluspintakäsittely, minkä jälkeen ruosteenestopohjamaali, väliepoksimaali ja pintamaali ruiskutetaan räätälöityjen korroosionestovaatimusten mukaisesti muodostaen täydellisen suojakerroksen valmiille tuotteelle.ilmanjäähdytin lämmönvaihdin.
Kokoonpano, suorituskyvyn testaus ja pakkaus muodostavat kolme viimeistä tuotantolinkkiä.Koulutetut kokoonpanotyöntekijät asentavat puhallinmoottorit, ohjauskaapit, venttiilit ja anturit standardoitujen kokoonpanomenettelyjen mukaisesti. Kaikki valmiit mukautetut yksiköt saapuvat erityiseen testauspajaan hydrostaattisen paineen testaamista, tuulettimen ilmavirran testausta ja sähköturvallisuustarkastusta varten; kaikki testistandardien vastaiset laitteet lähetetään takaisin korjattavaksi. Kun tuotteet on läpäissyt kaikki testit, ne pakataan pölyn--, kosteuden-pitävällä vientipakkauksella, jossa on kaasutetut puiset kotelot, joihin on liitetty täydelliset testiraportit, sertifiointikopiot ja asennusoppaat ennen toimitusta rahtivarastoihin. Koko standardoitu tuotantovirta varmistaa, että jokainen räätälöity jäähdytysyksikkö täyttää sovitut tekniset standardit ja kansainväliset vientivaatimukset.